

Como fornecedor líder de fundição de superligas, entendo a importância crítica das etapas de pós-processamento para garantir a alta qualidade e o desempenho dos produtos finais. As superligas são conhecidas por suas excelentes propriedades mecânicas, resistência a altas temperaturas e resistência à corrosão, tornando-as ideais para aplicações aeroespaciais, geração de energia e outras indústrias exigentes. Após o processo de fundição, uma série de etapas de pós-processamento são necessárias para atender aos rígidos requisitos dessas indústrias.
1. Tratamento térmico
O tratamento térmico é uma das etapas de pós - processamento mais importantes para fundição de superligas. É usado para otimizar a microestrutura da superliga, melhorando assim suas propriedades mecânicas como resistência, dureza e ductilidade.
O primeiro estágio geralmente envolve tratamento com solução. Durante o tratamento em solução, a superliga fundida é aquecida a uma temperatura elevada, normalmente acima da temperatura solvus da liga. Isto permite que os elementos de liga se dissolvam na matriz, criando uma solução sólida homogênea. Por exemplo, em superligas à base de níquel, elementos como cromo, cobalto e molibdênio se dissolvem na matriz de níquel. Este processo geralmente é realizado em um forno de atmosfera controlada para evitar oxidação. A temperatura e o tempo de tratamento da solução dependem da composição específica da superliga.
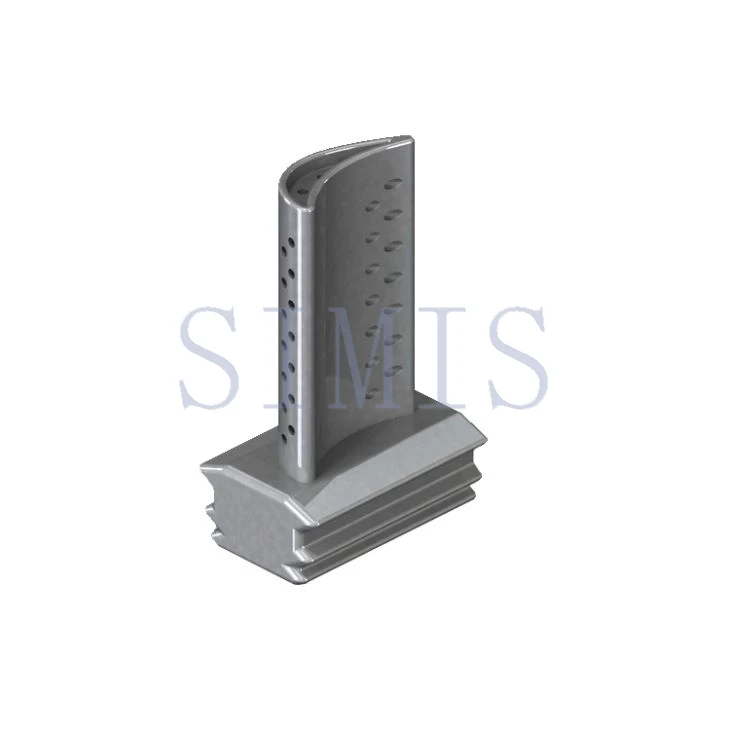

Após o tratamento com solução, segue-se o tratamento de envelhecimento. O envelhecimento é um processo de tratamento térmico em baixa temperatura, onde a liga é mantida a uma temperatura específica por um determinado período. Isso causa a precipitação de partículas finas dentro da matriz. Esses precipitados atuam como obstáculos ao movimento das discordâncias, aumentando a resistência da superliga. Em superligas à base de níquel, precipitados gama - prime (γ') são frequentemente formados durante o envelhecimento, o que aumenta significativamente a resistência da liga em altas temperaturas.
2. Usinagem
Uma vez concluído o tratamento térmico, a usinagem é necessária para atingir as dimensões precisas e o acabamento superficial das peças fundidas de superliga. Superligas são materiais difíceis de usinar devido à sua alta resistência e dureza. No entanto, técnicas avançadas de usinagem foram desenvolvidas para superar esses desafios.
O torneamento é um processo de usinagem comum usado para peças fundidas de superligas. No torneamento, uma ferramenta de corte remove material da peça rotativa para criar formas cilíndricas. Por exemplo, ao fabricarLâminas de turbina, o torneamento pode ser usado para moldar a raiz da lâmina e o diâmetro externo da lâmina. Ferramentas de corte de aço rápido ou metal duro são frequentemente usadas no torneamento de superligas, e a refrigeração é aplicada para reduzir a temperatura de corte e melhorar a vida útil da ferramenta.
O fresamento é outro processo de usinagem importante. É usado para criar superfícies planas, ranhuras e formas complexas nas peças fundidas de superliga. Fresas de topo e fresas de facear são comumente usadas em operações de fresamento. Ao produzirPalheta guia do bico, a fresagem pode ser usada para usinar o formato do aerofólio e os furos de montagem.
A perfuração também é necessária para peças fundidas de superligas, especialmente quando furos são necessários para montagem ou resfriamento. Brocas especiais feitas de materiais de alto desempenho são usadas para fazer furos em superligas. O refrigerante também é essencial na perfuração para evitar o superaquecimento da broca e para eliminar os cavacos.
3. Acabamento de Superfície
O acabamento superficial é essencial para peças fundidas de superligas para melhorar sua resistência à corrosão, vida à fadiga e aparência estética.
Um dos métodos comuns de acabamento superficial é o lixamento. A retificação utiliza um disco abrasivo para remover uma pequena quantidade de material da superfície da peça fundida, obtendo um acabamento superficial liso. Também pode ser usado para corrigir pequenos erros dimensionais após a usinagem. Por exemplo, na produção de componentes de turbinas, a retificação é utilizada para garantir a suavidade da superfície do aerofólio, o que é crucial para o desempenho aerodinâmico.
O polimento é outra técnica de acabamento de superfície. Refina ainda mais a superfície da fundição de superliga, reduzindo a rugosidade da superfície e melhorando o brilho da superfície. O polimento químico e o polimento mecânico são dois métodos comuns. O polimento químico utiliza soluções químicas para dissolver a camada superficial da liga, enquanto o polimento mecânico utiliza compostos abrasivos e rodas de polimento.
O revestimento também é uma parte importante do acabamento superficial. Os revestimentos podem fornecer proteção adicional contra corrosão, oxidação e desgaste. Por exemplo, revestimentos de barreira térmica (TBCs) são frequentemente aplicados em pás de turbinas de superligas. Os TBCs consistem em uma camada superior de cerâmica e uma camada de ligação metálica. O acabamento cerâmico tem baixa condutividade térmica, o que reduz a temperatura do substrato de superliga subjacente, enquanto o revestimento metálico proporciona boa adesão entre a camada cerâmica e o substrato.
4. Ensaios Não Destrutivos (END)
Testes não destrutivos são realizados para detectar quaisquer defeitos internos ou superficiais nas peças fundidas de superliga sem danificar os componentes.
O teste ultrassônico (UT) é um método END amplamente utilizado. Ele usa ondas sonoras de alta frequência para detectar defeitos internos, como rachaduras, porosidade e inclusões. As ondas sonoras são transmitidas para a peça fundida e quaisquer reflexos dos defeitos são detectados por um receptor. O tamanho, localização e natureza dos defeitos podem ser determinados com base nas características das ondas refletidas.
O teste de penetração (PT) é usado para detectar defeitos de abertura de superfície. Um líquido penetrante é aplicado na superfície da peça fundida e penetra nos defeitos. Após a retirada do excesso de penetrante, é aplicado um revelador que retira o penetrante dos defeitos, tornando-os visíveis. PT é um método simples e eficaz para detectar trincas superficiais.
O teste radiográfico (RT) utiliza raios X ou raios gama para inspecionar a estrutura interna da peça fundida. Os raios passam pela fundição e uma imagem é formada em um filme ou detector digital. Defeitos como vazios internos e inclusões aparecem como áreas escuras na imagem.
5. Controle e inspeção de qualidade
O controle de qualidade e a inspeção são realizados ao longo das etapas de pós - processamento para garantir que as peças fundidas de superliga atendam aos padrões e especificações exigidos.
A inspeção dimensional é realizada usando instrumentos de medição de precisão, como máquinas de medição por coordenadas (CMMs). As CMMs podem medir com precisão as dimensões da peça fundida, incluindo comprimento, diâmetro e ângulo. Quaisquer desvios das dimensões do projeto são identificados e ações corretivas são tomadas, se necessário.
O teste de materiais também é uma parte importante do controle de qualidade. A análise química é utilizada para verificar a composição da superliga, garantindo que ela atenda aos requisitos especificados do elemento de liga. Testes de tração, testes de dureza e testes de impacto são realizados para avaliar as propriedades mecânicas das peças fundidas de superliga.
A documentação é parte integrante do controle de qualidade. Todos os resultados da inspeção, incluindo relatórios de END, medições dimensionais e resultados de testes de materiais, são registrados e arquivados. Esta documentação fornece rastreabilidade e evidência da qualidade das peças fundidas de superliga.
6. Embalagem e envio
Depois de passar por todas as verificações de controle de qualidade, as peças fundidas de superliga estão prontas para embalagem e envio. A embalagem adequada é essencial para proteger as peças fundidas contra danos durante o transporte.
As peças fundidas são primeiro limpas para remover qualquer sujeira, óleo ou detritos. Em seguida, eles são revestidos com uma camada protetora, como um óleo preventivo contra ferrugem, para evitar corrosão durante o armazenamento e transporte. As peças fundidas são então colocadas em materiais de embalagem adequados, como caixas de madeira ou recipientes de plástico, com materiais de amortecimento apropriados para absorver choques e vibrações.
Os arranjos de envio são feitos com base nas necessidades do cliente. Para clientes nacionais, o transporte rodoviário ou ferroviário pode ser utilizado, enquanto para clientes internacionais, o frete aéreo ou marítimo pode ser mais adequado. As informações de rastreamento são fornecidas aos clientes para que eles possam monitorar o status de seus pedidos.
Como fornecedor de fundição de superligas, temos o compromisso de fornecer produtos de alta qualidade por meio dessas abrangentes etapas de pós-processamento. Se você precisar de peças fundidas de superliga para seus projetos, seja para pás de turbinas, palhetas guia de bicos ou outras aplicações, convidamos você a entrar em contato conosco para discussões sobre compras. Estamos confiantes de que nosso conhecimento e experiência em fundição e pós-processamento de superligas podem atender às suas necessidades específicas.
Referências
- Davis, JR (ed.). (2000). Superligas: um guia técnico. ASM Internacional.
- Sims, CT, Stoloff, NS e Hagel, WC (eds.). (1987). Superligas II. John Wiley e Filhos.
- Schubert, M. e Singer, RF (2004). Superligas à base de níquel para motores de turbina avançados: química, microestrutura e propriedades. Springer.